 0


Vijesti o industriji
Dom / Vijesti / Vijesti o industriji / Kako se izrađuju kuglični ležajevi? Potpuni proizvodni proces, korak po korak

2026-09-21
Kuglični ležaj postaje ležaj u fazi brušenja, ne prije nje. Kovanjem, tokarenjem i toplinskom obradom pripremaju se oblici od kaljenog čelika; brušenje i lapping zatim postavljaju mikrone koji odlučuju koliko se tiho ležaj okreće, koliko opterećenja nosi i koliko dugo traje. Da je naručivanje važno za svakoga tko kupuje ležajeve, jer objašnjava gdje stoji cijena, zašto se dvije ponude za istu veličinu mogu toliko razlikovati i zašto se problemi s kvalitetom obično vuku unatrag do nekoliko specifičnih faza koje je moguće provjeriti.
Otvorite pokvareni ležaj 608 s motora ventilatora ili kotača skateboarda i anatomija je gotovo razočaravajuće jednostavna: unutarnji prsten, vanjski prsten, niz otvrdnutih kuglica, kavez koji sprječava dodir kuglica i sloj masti. Pitanje proizvodnje je kako se tih pet osnovnih stvari napravi dovoljno precizno da rade na desecima tisuća okretaja u minuti. Odgovor su dvije paralelne proizvodne linije — jedna za prstenove, druga za loptice — koje se susreću tek pri konačnoj montaži.
Ovaj vodič prati cijeli proces na način na koji ga tvornica kugličnih ležajeva s dubokim žljebovima zapravo izvodi: odabir sirovina, kovanje, tokarenje, toplinska obrada, izrada kuglica, brušenje, superfiniširanje, sastavljanje i testiranje serije. Također pokriva presvučene ležajeve, kontrolu kvalitete, provjere koje su važne prije naručivanja i pitanja koja kupci najčešće postavljaju. Opis odražava proizvodnju prema sustavu kvalitete ISO 9001:2015 u tvornici s godišnjom proizvodnjom od 30 milijuna kompleta.
Kuglični ležaj s dubokim utorima sadrži četiri čvrste komponente i jedan potrošni materijal, a svaka od njih slijedi potpuno drugačiji proizvodni put. Ta je podjela ključ za razumijevanje razlika u kvaliteti između dobavljača: svaka komponenta nosi vlastite načine kvara, a jedan slab korak — prljava čelična toplina, mekana lopta, gruba staza za trčanje — dovoljan je da povuče cijeli sklop.
Put opterećenja kroz ove dijelove objašnjava zahtjev za preciznošću. Svaka jedinica sile koja prolazi od osovine do kućišta prelazi dva kanala, skup kuglica i film maziva mjeren u mikronima. Ako je trkaća staza gruba ili lopta nije okrugla, kontaktni stres se koncentrira na mikroskopske visoke točke, a te točke postaju prve točke zamora. Zbog toga se proizvodnja ležajeva manje svodi na oblikovanje čelika, a više na uklanjanje posljednjih tragova pogreške.
Većina kugličnih ležajeva s dubokim žljebovima u svijetu počinje kao kromirani čelik — visokougljični krom koji putuje pod nekoliko nacionalnih naziva: AISI 52100 u Sjedinjenim Državama, 100Cr6 u Njemačkoj, SUJ2 u Japanu i GCr15 u Kini. Kemija je namjerno jednostavna, otprilike 1% ugljika i 1,5% kroma, jer vrijednost nije u egzotičnom legiranju već u čistoći. Tvrdi nemetalni uključci u prljavom čeliku djeluju kao točke koncentracije naprezanja, au radu se pojavljuju kao buka i rano pucanje uslijed zamora. To je razlog zašto ozbiljna tvornica provjerava svaku ulaznu količinu topline spektralnom analizom umjesto da vjeruje samo certifikatu tvornice.
Vrste nehrđajućeg čelika služe za korozivna okruženja i dijele se na dvije vrlo različite opcije. AISI 440C je martenzitni nehrđajući čelik koji se stvrdnjava poput kromiranog čelika, držeći 56-60 HRC dok je otporan na hrđu, što ga čini standardnim izborom za opremu za hranu, prostore za pranje i vlažne vanjske proizvode. AISI 304 se uopće ne može očvrsnuti toplinskom obradom — ostaje mekan, ispod otprilike 200 HB — tako da ležajevi 304 mijenjaju nosivost za maksimalnu otpornost na koroziju. Ugljični čelik nalazi se na drugom kraju ljestvice: snižava troškove proizvoda za laku upotrebu kao što su igračke i sporobrzinski kotačići, ali se ne može mjeriti s kromiranim čelikom po tvrdoći ili izdržljivosti.
| Materijal | Ključne osobine | Tipična tvrdoća | Uobičajene upotrebe |
|---|---|---|---|
| Kromirani čelik (AISI 52100 / GCr15) | Visok ugljik plus oko 1,5% kroma; izvrsna otpornost na zamor kotrljanja | 60-64 HRC nakon toplinske obrade | Motori, uređaji, električni alati, pumpe, automobilski dijelovi |
| Ugljični čelik | Niža cijena, manja preciznost i kraći vijek trajanja | Ispod kaljenog kromiranog čelika | Igračke, kotačići, laka oprema |
| AISI 304 nehrđajući | Austenitni; ne može se očvrsnuti; maksimalna otpornost na koroziju | Ispod oko 200 HB (meko) | Oprema za hranu, mokri i prostori za pranje sa skromnim opterećenjem |
| AISI 440C nehrđajući | martenzitni; nehrđajući čelik koji se može očvrsnuti s jakom otpornošću na koroziju | 56-60 HRC nakon toplinske obrade | Proizvodi za hranu i vanjske proizvode kojima je potrebna stvarna nosivost |
Proizvodnja prstena i proizvodnja lopte odvijaju se kao dvije paralelne linije koje se spajaju tek pri montaži. Na liniji prstena slijed je kovanje, žarenje, tokarenje, toplinska obrada i brušenje; na liniji kuglice to je hladna obrada, treptanje, toplinska obrada, brušenje i lapiranje. Pregled u nastavku slijedi redoslijed koji se koristi u tvornici za proizvodnju kugličnih ležajeva s dubokim žljebovima.
Sljedivost prolazi kroz svaku fazu. Svaki trupac zadržava svoj toplinski broj, svaka serija bilježi svoj rad u peći, a svaki popis pakiranja navodi proizvodnu seriju, tako da se gotov ležaj može pratiti do njegovog čeličnog certifikata. Pod sustavom ISO 9001:2015 ovo nije opcionalna papirologija: kada kupac prijavi buku mjesecima kasnije, sljedivost određuje nalazi li se uzrok u jednoj partiji čelika, jednom ciklusu toplinske obrade ili jednoj postavci sklapanja — i ta razlika odlučuje je li pravi odgovor sortiranje, prerada ili ispravak procesa.
Kuglice ležaja nikada se ne režu na sfere. Udaraju se blizu okruglog oblika, zatim kotrljaju jedan o drugi pod abrazivom dok svaka površina ne postane prosječna - proces koji se sam ispravlja i pretvara tvrdu čeličnu žicu u okrugle kuglice unutar djelića mikrona. Budući da su dijelovi od kaljenog čelika, alati za rezanje bi se trenutno istrošili; abrazivno oblikovanje je jedini praktičan način.
Razlog zašto proces radi je geometrija: lopta nema fiksnu os. Slobodno se vrti u utorima i predstavlja svaku točku svoje površine abrazivu, tako da je visoka točka uvijek sljedeća stvar koju treba istrošiti. Lopta koja strši biva sljedeća pogođena; proces uklanja vlastite pogreške. To je ono što omogućuje masovnu proizvodnju sfera točnije od gotovo bilo kojeg drugog strojno obrađenog dijela.
Sustav ocjenjivanja stavlja brojeve na okruglost. U standardnoj konvenciji o ocjenjivanju lopte, broj stupnja je maksimalno dopušteno odstupanje od savršene kugle u mikroinčima, tako da stupanj 100 dopušta oko 2,5 mikrona, stupanj 25 dopušta 0,64, stupanj 10 dopušta 0,25 i stupanj 5 dopušta samo 0,13 mikrona. Većina komercijalnih ležajeva s dubokim žljebovima radi na kuglicama razreda 100; tihi motori uređaja i precizna vretena opravdavaju ocjenu 10 ili bolju. Svaki korak prema dolje na ljestvici razreda dodaje vrijeme lapiranja i troškove inspekcije, što čini ocjenu kuglice jednim od tihih pokretača troškova u bilo kojoj ponudi ležajeva.
Sama okruglost još uvijek nije dovoljna — loptice također moraju odgovarati svojim prstenovima. Budući da nijedan proces mljevenja nije savršeno ponovljiv, gotove kuglice se razvrstavaju u skupine veličine mjerene u djelićima mikrona, a prstenovi brušeni u istoj seriji uparuju se sa skupinom koja vraća dizajnirani unutarnji zazor. Ova selektivna montaža standardna je praksa u cijeloj industriji i to je još jedan razlog zašto tvornice ležajeva mjere sve dvaput: jednom za sortiranje i jednom za provjeru.
Brušenje oblikuje čelik, ali toplinska obrada odlučuje hoće li preživjeti. Savršeno izbrušeni kanal bez odgovarajuće tvrdoće udubio bi se i ljuštio pod opterećenjem za nekoliko dana, tako da je peć - a ne stroj za mljevenje - mjesto gdje komad oblikovanog čelika zapravo postaje materijal za ležaj.
Za kromirani čelik, prazni prstenovi i kuglice zagrijavaju se na oko 840 °C dok se struktura ne transformira u austenit, kale se u ulju dovoljno brzo da se zadrži tvrdi martenzit, zatim se kale na blizu 160 °C kako bi se smanjio unutarnji stres. Rezultat je 60-64 HRC: dovoljno čvrst da izdrži zamor kotrljanjem, dovoljno čvrst da ne pukne pod udarom. Preskočite temperament i dijelovi će ostati krti; pretjerano kaljenje i tvrdoća pada zajedno s vijekom trajanja.
Kontrola u ovoj fazi je nevidljiva na gotovom dijelu i skupa je za lažiranje. Ujednačenost temperature peći, stanje ulja za gašenje i vrijeme namakanja odlučuju hoće li cijela serija biti u skladu sa specifikacijama ili će biti mekana. Također treba upravljati iskrivljenjem: toplinski obrađeni prstenovi lagano se savijaju, a proces mora zadržati tu iskrivljenost unutar dodatka za mljevenje, inače linija za mljevenje plaća pogrešku peći u dodatnim ciklusima. Precizni stupnjevi dodaju još jedan korak — duboku hladnu obradu koja transformira zadržani austenit i stabilizira dimenzije tijekom godina rada.
Ciljane tvrdoće nakon toplinske obrade: kromirani čelik (AISI 52100 / GCr15) doseže 60-64 HRC; Nehrđajući AISI 440C doseže 56-60 HRC; Nehrđajući čelik AISI 304 nije otvrdljiv i ostaje ispod oko 200 HB.
Ovo je također mjesto gdje nehrđajući rascjep postaje fizički. Dijelovi od 440C prolaze kroz iste peći i izlaze s iskoristivom tvrdoćom, dok prstenovi od 304 nikako ne mogu otvrdnuti. Ta jedina metalurška činjenica objašnjava zašto ležajevi 304 odgovaraju mokrim, korozivno teškim primjenama sa skromnim opterećenjima i zašto je 440C odgovor kada primjena treba otpornost na koroziju i stvarnu nosivost u isto vrijeme.
Svaki prsten dolazi na liniju za mljevenje namjerno prevelik. Mljevenje uklanja taj dodatak i, u isto vrijeme, definira tolerancije koje kupac zapravo plaća, što ga čini najutjecajnijom fazom u cijelom proizvodnom lancu.
Redoslijed je fiksan: prvo brusite lica kako biste stvorili referentnu ravninu, zatim vanjski promjer i provrt, zatim stazu za klizanje. Rashladna tekućina stalno teče, jer na trenutak suhi kotač može spaliti površinu i stvoriti mikro-pukotine koje se skrivaju unutar naizgled dobrog dijela sve dok rano ne otkaže. Nakon brušenja staze, superzavršni prolaz s finim kamenčićima spušta hrapavost površine znatno ispod 0,1 mikrona Ra — završna obrada koja izgleda poput zrcala i, što je još važnije, dopušta da se film maziva formira i pravilno nosi opterećenje. Preskakanje ili skraćivanje superfinisha jedan je od klasičnih načina da se nevidljivo smanje troškovi, a kasnije se uvijek iznova pojavljuje kao buka i skraćeni životni vijek.
| ISO klasa | ABEC ekvivalent | Što zateže | Tipične primjene |
|---|---|---|---|
| P0 | ABEC 1 | Standardne tolerancije dimenzija | General motors, uređaji, električni alati, pumpe |
| P6 | ABEC 3 | Veća tolerancija odstupanja i širine | Bolji motori, električni alati, mjenjači |
| P5 | ABEC 5 | Kontrola odstupanja na mikronskoj razini | Vretena alatnih strojeva, precizni instrumenti |
| P4 | ABEC 7 | Vrlo uska geometrija za velike brzine | Vretena velike brzine, zrakoplovstvo, zubarski nasadnici |
Odabir razreda je troškovna odluka, a ne statusni simbol. Motor uređaja, pumpa za vodu ili električni alat normalno radi ispravno na P0 (ABEC 1); plaćanjem za P5 kupuje se tolerancija koju aplikacija nikada ne koristi. Vretena alatnih strojeva, motori velike brzine i mjerni instrumenti su slučajevi gdje P5 i P4 zaista zarađuju svoju cijenu. Kada se dvije ponude za istu veličinu oštro razlikuju, klasa tolerancije jedna je od prvih stavki koje treba pismeno potvrditi — odmah iza specifikacije čelika.
Skupština je kratka po vremenu i duga po posljedicama. Dvije paralelne proizvodne linije spajaju se, a najjeftiniji dijelovi ležaja - kavez, mast i brtve - na kraju odlučuju o velikom dijelu njegovog ponašanja u stvarnom svijetu.
Utisnuti čelični kavezi zadani su u malim ležajevima s dubokim utorima: jeftini, kruti i spojeni zakovicama iz dvije polovice. Najlonski kavezi rade tiše i ne mogu hrđati, zbog čega dominiraju ležajevima uređaja s niskom razinom buke, s kompromisom gornje temperature od oko 120 °C. Mjed se pojavljuje u većim ili posebnim ležajevima gdje su čvrstoća i otpornost na toplinu važni zajedno.
Prstenovi i kuglice susreću se u odgovarajućim skupinama. Grupa veličine kuglice odabire se u odnosu na izmjerene staze za klizanje tako da sklopljeni ležaj sleti unutar svog projektiranog unutarnjeg zazora — sićušno slobodno kretanje između prstenova koje se skuplja kako se ležaj postavlja i zagrijava. Standardni razmak (C0) odgovara većini primjena; veći zazor C3 naveden je kada je unutarnji prsten vruć ili čvrsto naliježe na osovinu. Kuglice se ubacuju u razmak između pomaknutih prstenova, ravnomjerno raspoređenih, a džepovi kaveza se škljocaju ili pričvršćuju zakovicama oko njih prije nego što sastavljeni ležaj prođe kroz svoje posljednje pranje - jer su ostaci mljevenja koji su ostali unutra izvor buke koju nijedna brtva ne može ukloniti.
Mast ispunjava otprilike četvrtinu do trećinu slobodnog unutarnjeg prostora. Premalo i ležaj ide prema kontaktu s metalom velikom brzinom; previše i bućkanje povećava temperaturu i buku. Za kupce, specifikaciju masti vrijedi izričito potvrditi, jer postavlja ograničenje brzine, ponašanje pri niskim temperaturama i životni vijek gotovog proizvoda bez održavanja.
ZZ znači dva metalna štita: beskontaktni, minimalan otpor, učinkovit protiv grube prašine, umjeren protiv vode. 2RS znači dvije gumene brtve, obično NBR, u laganom kontaktu s unutarnjim prstenom: daleko bolje protiv fine prašine i vlage, nešto veći obrtni moment i praktična gornja temperatura oko 110 °C. Pravi izbor je okoliš — suhi, brzi i čisti uvjeti naginju prema ZZ; mokra, prašnjava ili isprana oprema naginje prema 2RS.
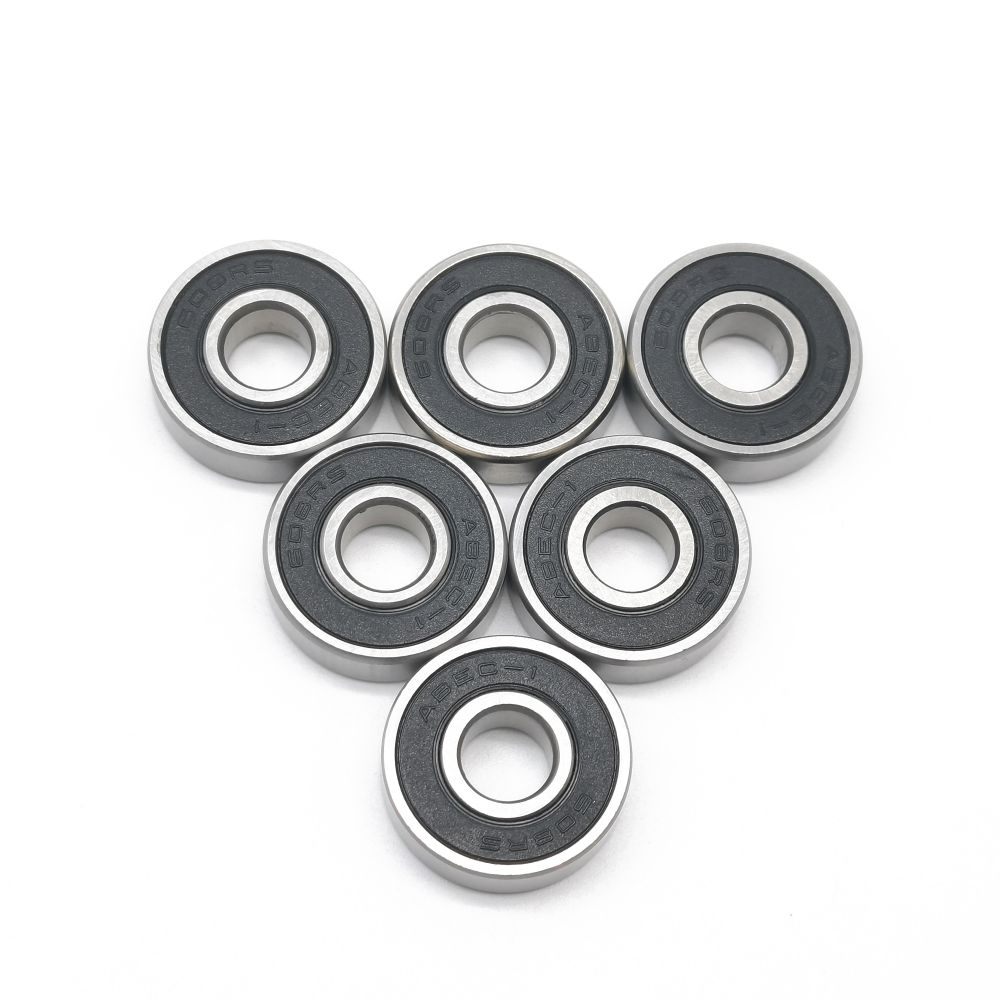
Klasičan rezultat ovog procesa 608ZZ Kuglični ležaj s dvostrukim žljebom i dubokim utorima 8 x 22 x 7 mm ležaj od kromiranog čelika s dvostrukim metalnim štitovima — najčešća mala veličina u motorima, alatima i hardveru. Pogledajte specifikacije proizvodaPrije pakiranja, niskošumni razredi prolaze 100% ispitivanje vibracija dok se standardni razredi provjeravaju uzorkovanjem. Svaki ležaj dobiva sloj ulja za zaštitu od hrđe i zapečaćeno pakiranje. Očuvanje je dio proizvodnje, a ne naknadna misao: dimenzijski savršeni ležaj koji hrđa u vlažnom skladištu prije ugradnje i dalje se računa kao neispravna isporuka.
Neki su ležajevi projektirani tako da budu tihi i pogodni za površinu, a ne maksimalno tvrdi, a to se postiže drugim postupkom oblikovanja kojim se vanjski prsten omotava plastikom ili poliuretanom.
Osnovni ležaj — obično veličine serije 608, 626 ili 6000 — pere se i postavlja u jezgru kalupa. Rastaljena plastika ili termoplastični poliuretan ubrizgava se oko vanjskog prstena, veže se za njega dok se hladi i izlazi s radnim profilom formiranim u istom koraku: ravni gazni sloj za valjke, V-utor ili U-utor za klizne tračnice, u bojama kao što su bijela, crna, narančasta i zelena koje kupci koriste kako bi njihove linije proizvoda bile prepoznatljive na prvi pogled.
Premaz mijenja ponašanje cijelog kotača. Plastični i PU slojevi prigušuju metalnu buku koju tvrdi čelik prenosi na okvire namještaja, klizna vrata, prozore i pokretne strukture; štite površine od kojih se kotrljaju ležajevi od grebanja i trošenja; a poliuretan dodaje prianjanje plus apsorpciju udara za kolica i transportne kotače, obično specificirane u rasponu tvrdoće 85-95 Shore A. U namještaju, proizvodima za bebe i kućnoj opremi, premazani sloj često je razlika između proizvoda koji se čini jeftinim i onog koji se čini gotovim.
Tehnički rizik je prianjanje. Loše spojeni premaz može se raslojiti nakon tjedana valjanja, i iako se čini da je greška problem premaza, osnovni uzrok je obično priprema površine, kemija vezivanja ili dizajn kalupa. Pouzdani proizvođači premazivanje tretiraju kao proces s vlastitim inspekcijama — testovima povlačenja na uzorcima, rasporedima održavanja kalupa i provjerama tvrdoće stvrdnutog sloja — a ne kao jednostavnu operaciju uranjanja.
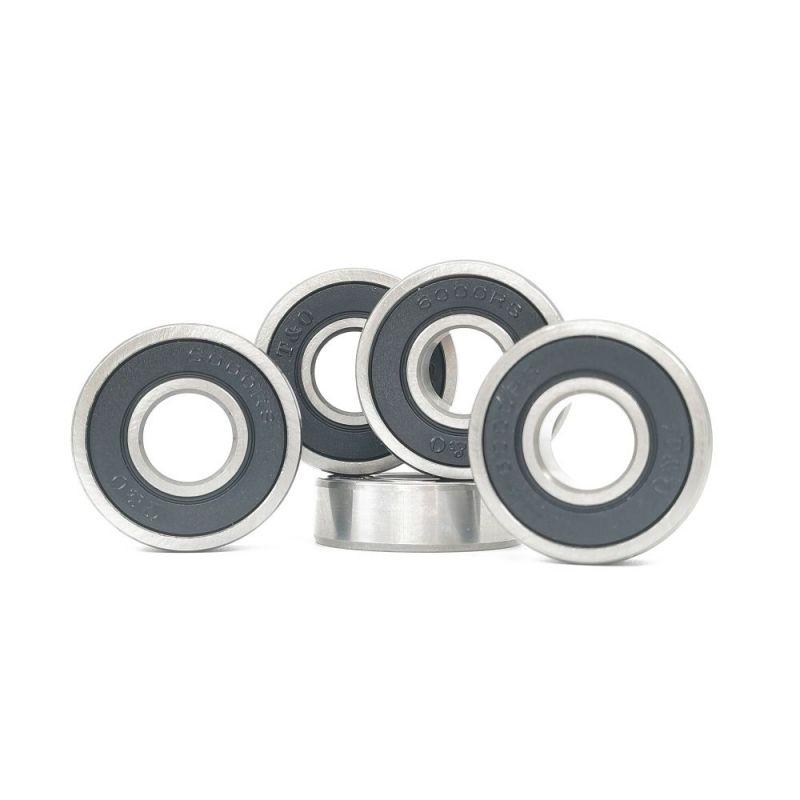
Primjer premazanog ležaja PU608267 Kuglični ležaj presvučen PU-om Osnovni ležaj 608 s lijevanim poliuretanskim slojem za tihi rad i površinsku zaštitu u valjcima i kliznim sustavima. Pogledajte specifikacije proizvodaPouzdana tvornica testira tri puta: na ulaznom čeliku, u kritičnim koracima strojne obrade i na gotovim ležajevima. Uklanjanje bilo kojeg od tri sloja radi uštede troškova na kraju se pokaže kao pritužbe na buku, skraćeni životni vijek ili povratak na teren.
Buka zaslužuje posebnu pozornost jer je to najčešća pritužba na kvalitetu gotovih proizvoda, a o njoj odlučuje kombinacija čimbenika - kvaliteta lopte, završna obrada staze, čistoća i masnoća - a ne bilo koje pojedinačno mjerenje. Ocjenjivanje 100% tihe proizvodnje ono je što odvaja ležaj koji bruji od onog koji cvili, a tehnike koje stoje iza njega tvore vlastitu disciplinu; ovaj članak o kako tvornice kontroliraju buku i vibracije kugličnih ležajeva s dubokim žljebovima detaljno ih pokriva.
Sljedivost serije zatvara krug. Svaka proizvodna serija povezuje naprijed od broja topline čelika i natrag od popisa pakiranja, tako da kada kupac prijavi problem mjesecima nakon isporuke, tvornica može izolirati pogođene serije umjesto da nagađa. Ta sposobnost ostaje nevidljiva do dana kada je potrebna - i tog dana odlučuje hoće li se potraživanje riješiti u danima ili se o njemu raspravlja mjesecima.
Dvije ponude za istu veličinu 608 mogu se razlikovati za trećinu, a oba dobavljača mogu biti potpuno poštena. Razlika se gotovo uvijek krije na pet mjesta, pa je praktična navika navesti svako napismeno prije usporedbe cijena.
Svaka neprovjerena linija je dokumentirani rizik nabave. Nedovoljno specificirani čelik pretvara se u pritužbe na buku u gotovim motorima; nedostatak ocjenjivanja vibracija pretvara se u povrate od maloprodajnih proizvoda; pogrešna brtva se pretvara u ispiranje masti u mokroj opremi. Niti jedan od ovih rizika se ne pojavljuje na cjeniku, pa upravo zato spadaju u potvrdu narudžbe.
Korisna vježba je postaviti svakom dobavljaču ista tri pitanja - koji čelik, koja tvrdoća, koji stupanj vibracija - i zatražiti izvješća koja podupiru odgovore. Dobavljači koji redovito testiraju odgovaraju dokumentima u satima; dobavljači koji se oslanjaju na tvrdnje odgovaraju pridjevima. Brzina i sadržaj tog odgovora govori vam više o tvornici nego bilo koja stranica kataloga.
Standardne veličine kataloga pokrivaju većinu primjena, ali narudžbe najveće vrijednosti često započinju crtežom kupca kojem nijedan katalog ne odgovara — i tu postaje vidljiva dubina tvorničkog procesa.
Nestandardni rad slijedi fiksnu rutu: crtanje ili pregled uzorka, potvrda izvedivosti materijala i tolerancije, priprema alata, proizvodnja uzorka, odobrenje, zatim serijska proizvodnja s istim sustavom inspekcije kao standardni dijelovi. Tipični zahtjevi uključuju unutarnje prstenove proširene s jedne ili obje strane za posebne rasporede montaže, dvoredne verzije malih veličina, posebne širine i presvučene ležajeve s prilagođenim profilima ili bojama gaznog sloja.
Odluka o prilagodbi uglavnom je ekonomska. Ako se standardni ležaj može prilagoditi razmaknicom ili manjom izmjenom dizajna, taj je put obično jeftiniji i brži. Ako arhitektura stroja ovisi o posebnom dijelu - kao što se često događa u motorima, kliznim sustavima i transportnoj opremi - tada je dokazani nestandardni izvor bolji od redizajniranja proizvoda oko veličine kataloga. Asortiman dijelova s produženim prstenom, posebnih dimenzija i precizno brušenih dijelova dostupnih kao prilagođeni nestandardni precizni ležajevi pokazuje koliko je široka ta kategorija u praksi.
Većina je izrađena od visokougljičnog kromiranog čelika, stupanj AISI 52100 (prodaje se i kao 100Cr6, SUJ2 ili GCr15), toplinski obrađen na 60-64 HRC. Korozivna okruženja koriste nehrđajući AISI 440C za tvrdoću s otpornošću na hrđu ili AISI 304 kada je maksimalna otpornost na koroziju važnija od nosivosti. Ugljični čelik pojavljuje se uglavnom u lakim, jeftinim proizvodima.
Kuglice su hladno izrađene od žice s šivom, glatke su glatke, toplinski obrađene, zatim brušene i preklopljene između ploča s utorima. Budući da se kuglice slobodno i nasumično okreću u tim žljebovima, svaka točka površine jednako se susreće s abrazivom, a visoke točke se troše sve dok kugla ne postane prosječna. Rezultat se ocjenjuje: Grade 100 dopušta oko 2,5 mikrona odstupanja, Grade 10 dopušta 0,25.
Više znači preciznije, a ne univerzalno bolje. ABEC (ili ISO P) klase definiraju samo dimenzijske i radne tolerancije - ne kvalitetu čelika, buku, brtve ili podmazivanje. Većina motora, pumpi i uređaja radi ispravno na P0/ABEC 1; plaćanje za P5 ili više ima smisla uglavnom za brza ili precizna vretena. Povežite razred s molbom i napišite ga na narudžbi.
ZZ koristi dva beskontaktna metalna štitnika: mali otpor, dobar protiv krupne prašine, skromna zaštita od vode. 2RS koristi dvije gumene kontaktne brtve koje dodiruju unutarnji prsten: puno bolje protiv fine prašine i vlage, malo veći okretni moment i praktičnu gornju temperaturu od oko 110 °C. Suho, brzo, čisto okruženje odgovara ZZ; mokro ili prašnjavo okruženje odgovara 2RS.
Premaz oblikovan oko vanjskog prstena prigušuje buku, štiti površine od kojih se kotrljaju ležajevi i — s PU — dodaje prianjanje i amortizaciju udaraca za kolica i transportere. Profili poput V-žljebova, U-žljebova i ravnih gazišta formiraju se izravno u kalupu, a boje pomažu identificirati linije proizvoda. Kvaliteta premaza uglavnom ovisi o adheziji, zbog čega je ispitivanje povlačenja uzorka važno.
Da. Tvornice s nestandardnim mogućnostima rutinski izrađuju proširene unutarnje prstenove, posebne širine, dvoredne verzije i dizajne s premazom ili utorima prema crtežima ili uzorcima kupaca. Ruta je pregled crteža, izvedivosti i alata, odobrenje uzorka, zatim serijska proizvodnja — tako da su praktična pitanja koja treba postaviti dobavljaču o vremenu isporuke uzorka i inspekciji primijenjenoj na prilagođenu seriju.


Proizvodi
Kontaktirajte nas
Mobile Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved